Лазерная гравировка черного анодированного алюминия

Лазерная гравировка черного анодированного алюминия
от 5000 ₽ / за услугу

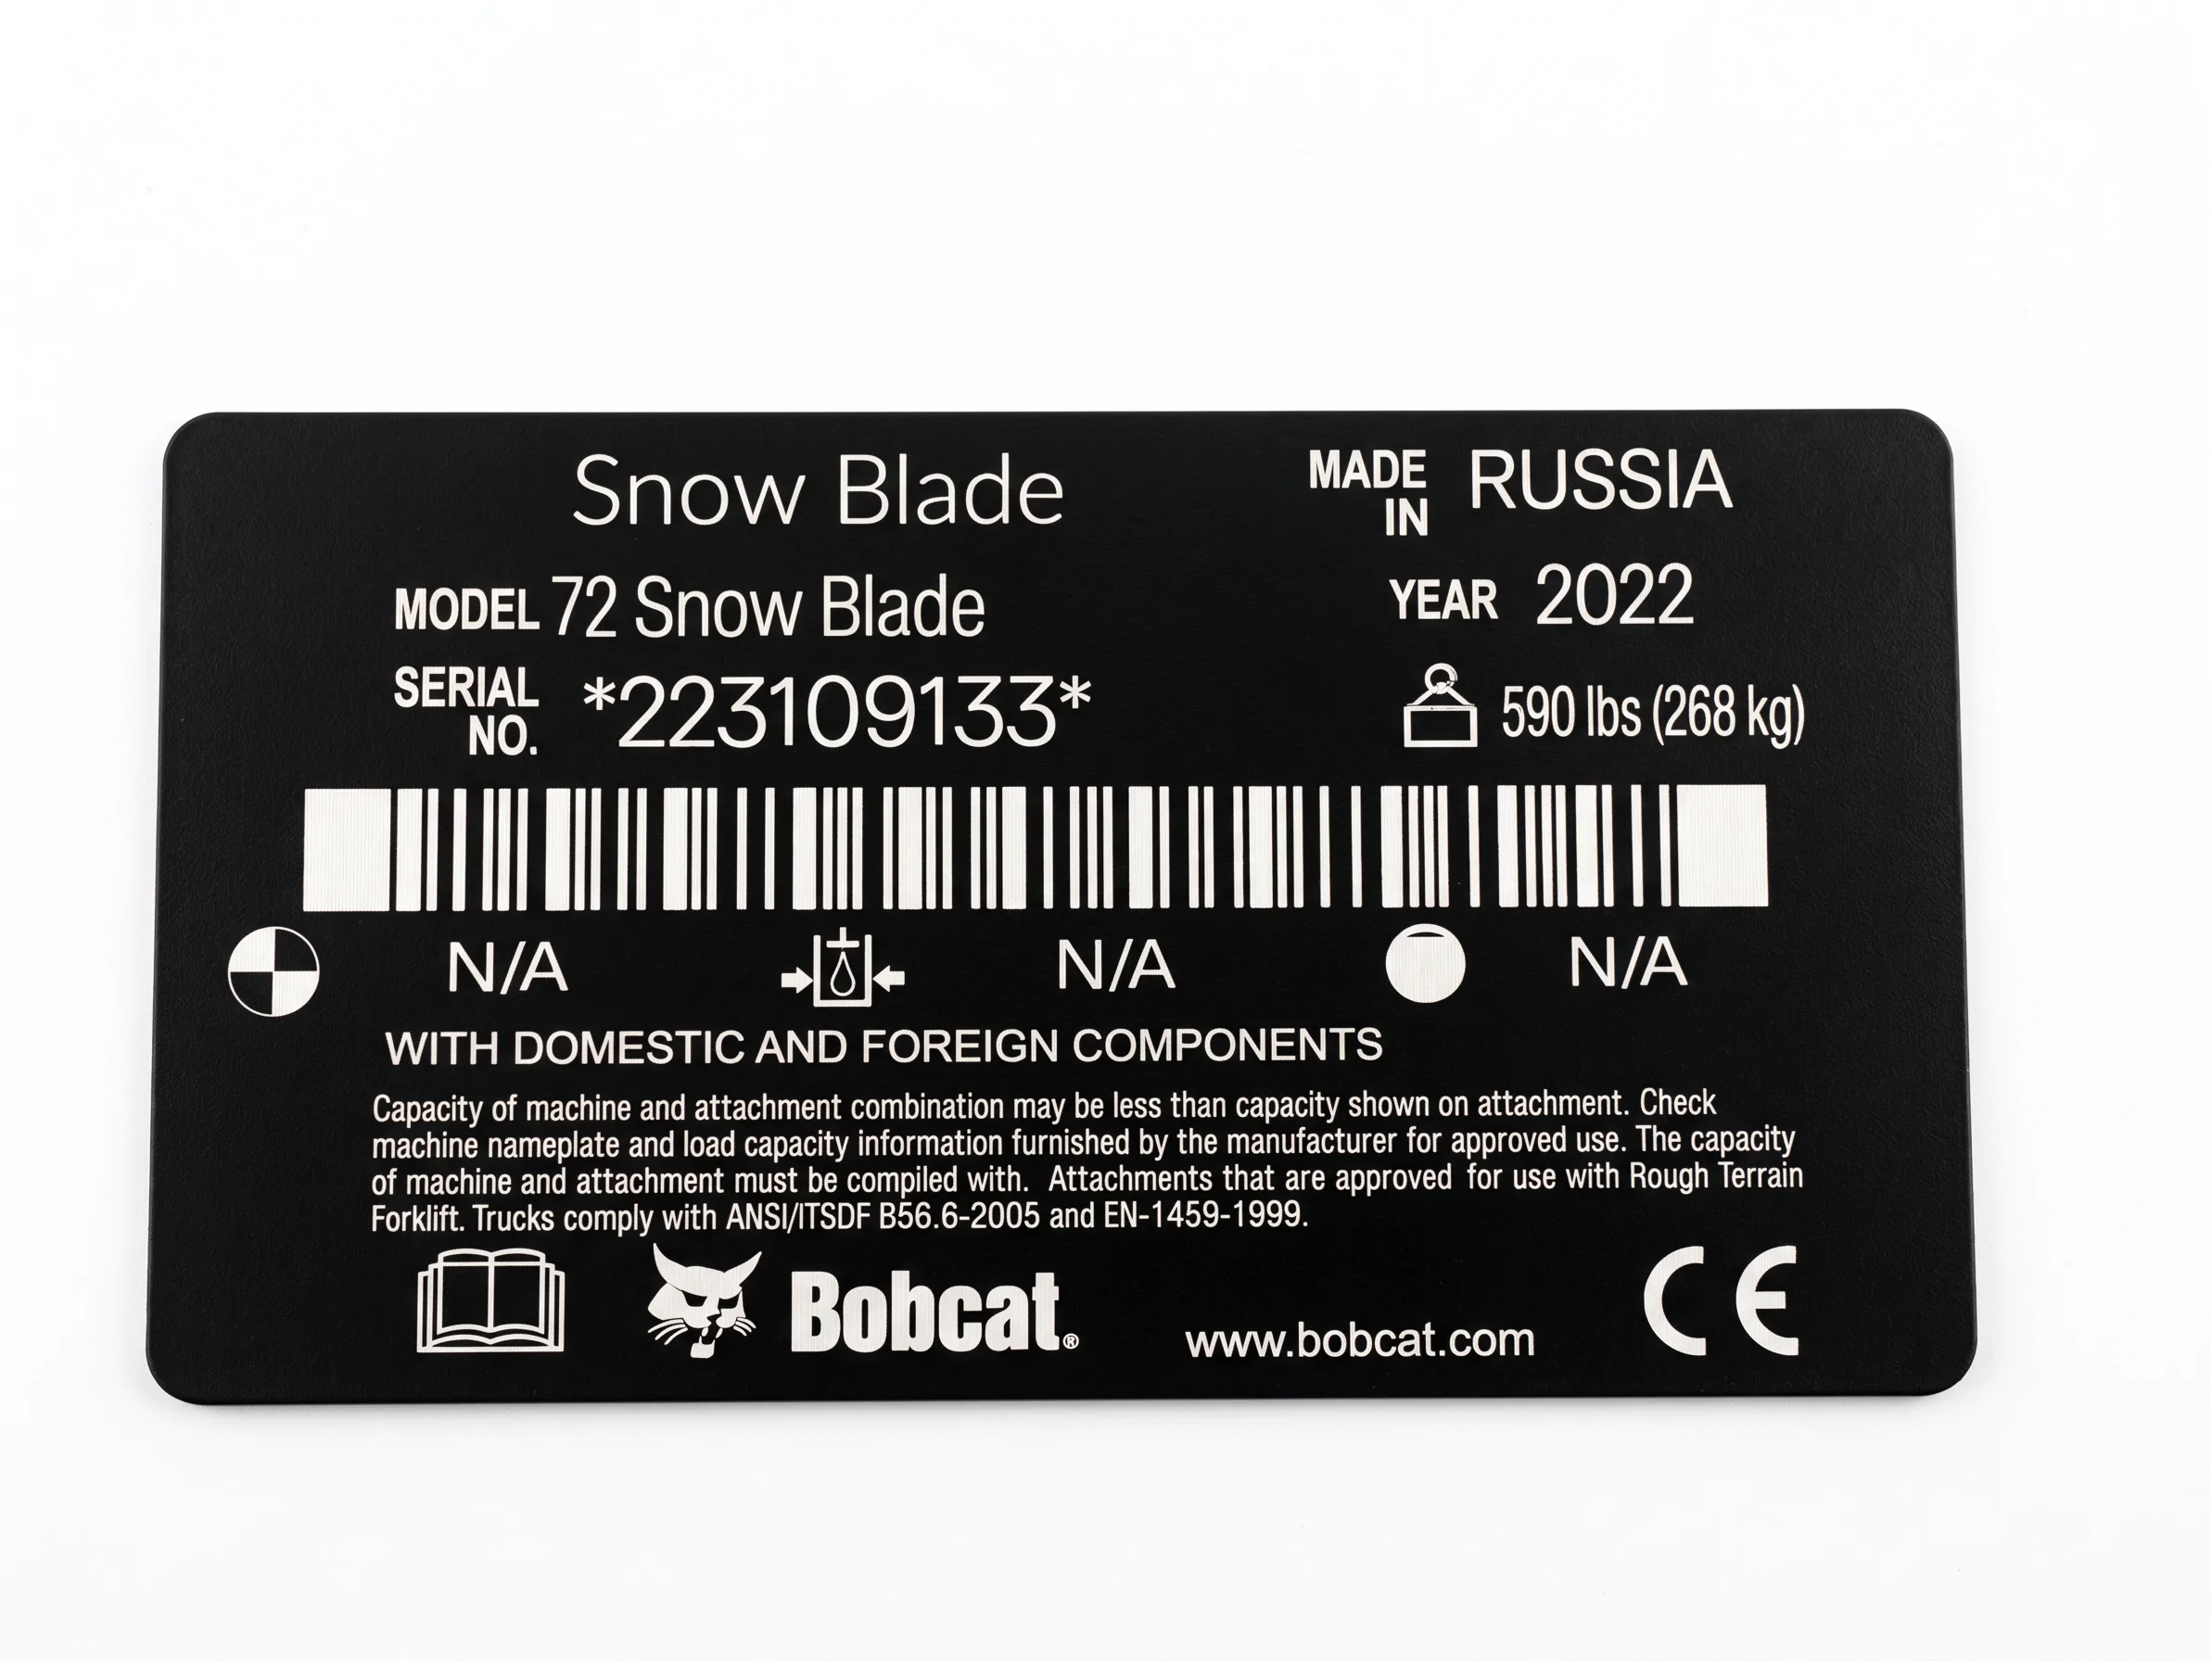
Лазерный луч формирует идеально четкий серебристый текст, схемы и QR-коды, которые не тускнеют со временем, устойчивы к царапинам, воздействию ГСМ, растворителей и температурных перепадов.

Высокотехнологично!

Или звоните, сразу обсудим детали.

8 (909) 958-58-55
  • 1. Описание
  • 2. Характеристики
  • 3. Гарантии
  • 4. Дополнительно
  • 1. Описание

    Лазерная гравировка черного анодированного алюминия: физико-химические основы процесса

    Профессиональная лазерная гравировка черного анодированного алюминия представляет собой локальный высокоточный процесс селективной термохимической сублимации красящего пигмента. В отличие от стандартной сквозной деструкции чистых металлов, где лазерный луч осуществляет непосредственное испарение и плавление основы с образованием рельефной канавки, работа с анодированным прокатом (сплавы АМг, АД31, Д16Т и др.) базируется на физическом эффекте поверхностного обесцвечивания («отбеливания»).

    В процессе предварительного анодно-оксидного покрытия (анодирования) на поверхности алюминия электрохимическим методом выращивается пористый защитный слой оксида алюминия (Al₂O₃), адгезионно связанный с матрицей металла, который глубоко насыщается органическими или неорганическими черными красителями. Векторное излучение лазерного маркера мгновенно прогревает этот пористый слой, вызывая деструкцию и испарение пигмента без разрушения кристаллической структуры самого оксида. Освобожденный от красителя оксидный слой спекается, кристаллизуется и приобретает ярко-белый или контрастный светло-серый оттенок, формируя прецизионную графику с высоким разрешением на радикально-черном фоне.

  • 2. Характеристики

    Технические регламенты и эксплуатационная износостойкость готовых шильдов

    Благодаря сохранению целостности корундового поверхностного слоя, паспортные таблицы и шильды из анодированного алюминия с лазерным нанесением информации полностью соответствуют жестким отраслевым стандартам и ГОСТ по климатической и механической стойкости:

    • Абсолютная химическая инертность: полученная графика химически пассивна, не подвержена воздействию алифатических углеводородов, бензина, моторных масел, спиртов, растворителей и агрессивных щелочных сред.
    • Высокая антикоррозийная защита матрицы: так как глубина лазерной абляции строго контролируется и не достигает «голого» алюминия, защитная диэлектрическая пленка сохраняет сплошность, исключая риски межкристаллитной и атмосферной коррозии в условиях соляного тумана или тропического климата.
    • Прецизионная детализация микрографики: минимальный диаметр сфокусированного пятна излучения позволяет наносить микротексты высотой от 0.3 мм, сложные кинематические схемы, векторные логотипы и сверхплотные контрастные QR-коды (DataMatrix) для систем прослеживаемости.
    • Устойчивость к ультрафиолетовой деградации: выжженный оксидный слой не содержит органических хромофоров, благодаря чему маркировка не выгорает на солнце, не тускнеет от длительного воздействия УФ-излучения и сохраняет первоначальный контраст.
  • 3. Гарантии

    Выбор типа лазерного излучателя: сравнительный анализ длины волны и поглощения

    В промышленном секторе критически важно правильно дифференцировать типы лазерного оборудования для достижения оптимального КПД и качества графики. Базовое поглощение излучения материалом напрямую коррелирует с длиной волны лазера.

    Твердотельные волоконные лазеры (Fiber), работающие в ближнем ИК-диапазоне с длиной волны 1.06 мкм, являются индустриальным эталоном для данной задачи. Их кванты энергии идеально поглощаются оксидными слоями металлов, обеспечивая минимальную термическую зону влияния (ТЗВ). Излучение генерирует строго локальный нагрев, мгновенно обесцвечивая пигмент и формируя идеально ровный край без микротрещин. Напротив, газовые углекислотные лазеры (CO2) с длиной волны 10.6 мкм практически полностью отражаются от поверхности алюминия. Для деструкции черного пигмента на CO2-станке требуется избыточная тепловая мощность, что приводит к перегреву, оплавлению кромок оксидного слоя, растрескиванию и получению диффузного, неконтрастного серого рисунка.

  • 4. Дополнительно

    Технологический контроль параметров и автоматизация ЧПУ в «Шильды 24»

    Ключевой дефект при кустарной лазерной обработке — это тепловой прожог и локальное разрушение оксидного барьера из-за избыточной плотности мощности излучения. При перегреве обнажается чистый алюминий, который на открытом воздухе мгновенно покрывается нестабильной серой пленкой естественного окисла. Такая маркировка теряет оптический контраст, становится шероховатой и уязвимой для коррозии.

    Инженерный отдел производственной компании «Шильды 24» полностью нивелирует эти риски за счет прецизионной калибровки режимов ЧПУ. Мы осуществляем индивидуальный подбор плотности заполнения, частоты следования импульсов (в диапазоне от 20 до 100 кГц), длительности импульса и скорости сканирования под каждую марку анодированного проката. Наша технологическая задача — выполнить поверхностную фотодеструкцию пигмента за один проход на максимальной скорости, полностью сохранив исходную когезию, гладкость и защитные диэлектрические свойства анодированного слоя. Вы получаете промышленный тираж шильд, полностью готовый к интеграции в узлы машин и приборов.

Лазерный луч формирует идеально четкий серебристый текст, схемы и QR-коды, которые не тускнеют со временем, устойчивы к царапинам, воздействию ГСМ, растворителей и температурных перепадов.

Нужно повторить прошлый тираж?

Если вы уже заказывали эти шильды у других поставщиков, но у вас не осталось исходных файлов — не проблема. Сделайте четкий снимок на телефон и отправьте нам.

Перейти в чат

Этот сайт использует файлы cookie. Оставаясь на сайте, Вы соглашаетесь на их использование. Для получения дополнительной информации, пожалуйста, ознакомьтесь с информацией о наших файлах cookie и политике в отношении файлов cookie.